Mélange à sec de micro-ingrédients dans les prémélanges de boulangerie : contrôles pratiques en usine
Pour un fabricant de prémélanges de boulangerie, la régularité se construit bien avant que le client n’hydrate le mélange. Base farineuse, améliorants, enzymes, émulsifiants, minéraux et micro-ingrédients fonctionnels doivent se retrouver dans le sac final avec une distribution prévisible, un écoulement stable et un faible risque de ségrégation.
Ce guide présente des contrôles pratiques pour le mélange à sec de micro-ingrédients, notamment les enzymes de boulangerie en vrac pour fabricants de prémélanges, sans s’appuyer sur des données enzymatiques confidentielles ni sur des méthodes lourdes de laboratoire. L’objectif est l’exécution en atelier : séquence, supports, humidité, manutention lors des transferts et points de contrôle qualité qui protègent la répétabilité des lots.
Pourquoi le contrôle des micro-ingrédients est important
Les micro-ingrédients sont souvent des composants à faible taux d’incorporation, mais leur impact sur le procédé est élevé. Une distribution irrégulière peut se manifester plus tard par une tolérance de pâte variable, une réponse à la fermentation inconstante, un volume irrégulier ou des réclamations clients difficiles à relier à une étape de production précise.
Pour les équipes de prémélanges, l’objectif n’est pas seulement une pesée exacte. L’objectif est une délivrance maîtrisée tout au long du parcours :
- Réception et mise en attente
- Pesée et prémélange
- Mélange principal
- Vidange et transfert
- Conditionnement
- Palettisation et transport
- Manutention et utilisation chez le client
Un mélange qui semble homogène dans le mélangeur peut encore se séparer pendant la vidange, le transfert pneumatique, les vibrations ou le remplissage des sacs. Un contrôle pratique commence par la conception du système de micro-ingrédients autour du parcours usine, et pas seulement autour de la formule.
Commencer par la bonne stratégie de support
Un support aide les ingrédients à faible incorporation à se distribuer plus régulièrement dans une masse de prémélange plus importante. Pour les prémélanges de boulangerie, les critères courants liés au support incluent la compatibilité avec la base farineuse, le comportement particulaire, l’écoulement, la sensibilité à l’humidité, la neutralité olfactive et l’adéquation avec l’étiquetage.
Liste de contrôle pour le choix du support
Utilisez un support qui soutient le prémélange fini, et pas seulement l’étape de dosage :
- Compatibilité particulaire : évitez un support qui se sépare rapidement de la base farineuse pendant les vibrations ou la vidange.
- Comportement d’écoulement : choisissez un support qui favorise une alimentation régulière et évite la formation de voûtes dans les petites trémies.
- Profil d’humidité : sélectionnez une matière qui n’attire pas un excès d’humidité vers les ingrédients sensibles.
- Neutralité sensorielle : évitez les supports qui introduisent une odeur, une variation de couleur ou des notes indésirables.
- Adéquation procédé : confirmez que le support fonctionne avec votre type de mélangeur, votre niveau de remplissage et votre méthode de vidange.
- Conformité réglementaire et étiquetage : confirmez l’acceptabilité pour le marché cible et le cahier des charges client.
Un support performant dans un bocal de laboratoire peut se comporter différemment dans un mélangeur à ruban, un conteneur ou une ligne d’ensachage. Validez autant que possible dans les conditions réelles de manutention.
Construire un prémélange contrôlé avant le mélange principal
Pour les micro-ingrédients, l’ajout direct dans le lot principal peut fonctionner, mais il augmente la sensibilité au point d’ajout, au chargement du mélangeur et au timing opérateur. Un prémélange contrôlé réduit le risque en diluant les micro-ingrédients avant leur incorporation dans la masse totale du prémélange.
Séquence pratique de prémélange
Une approche courante en atelier :
- Confirmer l’identité de la matière et le statut du lot avant la mise en attente.
- Peser les micro-ingrédients selon une procédure contrôlée pour petites quantités.
- Ajouter le support sélectionné ou la fraction de farine dans la cuve de prémélange.
- Ajouter progressivement les micro-ingrédients afin d’éviter les concentrations localisées.
- Mélanger le prémélange selon le standard défini par l’usine.
- Protéger le prémélange de l’humidité, de l’exposition à l’air libre et des contacts croisés.
- Ajouter le prémélange au mélangeur principal à un point répétable du cycle.
Le prémélange doit être traité comme un intermédiaire contrôlé, et non comme une matière ajoutée manuellement sans encadrement. Identifiez-le, fermez-le, positionnez-le clairement et définissez les conditions maximales de maintien selon votre système qualité.
La séquence compte dans le mélangeur principal
La séquence de mélange doit réduire les points de concentration et favoriser la dispersion. Dans de nombreuses usines de prémélanges de boulangerie, la farine de base ou une fraction de support est introduite en premier, suivie des micro-ingrédients prémélangés, puis des autres ingrédients majeurs. La meilleure séquence dépend de la géométrie de l’équipement, du niveau de remplissage et du circuit de vidange.
Variables de séquence à verrouiller
- Type de mélangeur : ruban, pales, socs, conique ou autre configuration
- Niveau de remplissage et plage de taille de lot
- Point d’ajout du prémélange
- Ordre des composants majeurs et mineurs
- Temps de mélange avant et après l’ajout des micro-ingrédients
- Vitesse de l’agitateur ou réglage d’exploitation défini par l’usine
- Ordre de vidange et procédure de nettoyage des résidus
Évitez les changements non maîtrisés entre les équipes. Même lorsque la formule est inchangée, un timing d’ajout ou un chargement du mélangeur différent peut générer des performances différentes dans les sacs finis.
Gérer la ségrégation après le mélange
Le risque de ségrégation augmente lorsque les particules diffèrent par leur taille, leur densité, leur forme, leur texture de surface ou leur comportement d’écoulement. Il peut survenir pendant :
- Les longues phases de vidange
- La hauteur de chute dans des bacs ou des sacs
- Le transfert pneumatique
- Les vibrations pendant le conditionnement
- Le déplacement de conteneurs partiellement remplis
- L’ajout de reprises
- Le maintien prolongé avant conditionnement
Moyens pratiques de réduire la ségrégation
- Réduire autant que possible les hauteurs de chute inutiles.
- Maintenir des circuits de transfert cohérents entre la validation et la production.
- Éviter les temps de maintien prolongés en trémie lorsque les fines et les particules grossières peuvent se stratifier.
- Utiliser des procédures de vidange contrôlées plutôt qu’un déversement intermittent agressif.
- Valider le mélange après l’étape réelle de transfert, et pas uniquement dans le mélangeur.
- Examiner attentivement les boucles de reprise, car les fines peuvent se concentrer dans la matière retournée.
L’homogénéité du mélange n’a de valeur que si elle survit au parcours de manutention. Les contrôles qualité doivent refléter le parcours réellement suivi par le produit.
Contrôler l’humidité et l’exposition des matières ouvertes
Les usines de prémélanges de boulangerie manipulent souvent des poudres qui réagissent différemment à l’humidité ambiante. L’humidité peut affecter l’écoulement, la formation de grumeaux, le mottage et la manutention des micro-ingrédients sensibles. Pour les systèmes contenant des enzymes, l’objectif pratique est de protéger les matières contre les expositions évitables, sans complexifier inutilement les essais.
Contrôles de l’humidité en atelier
- Garder les emballages sensibles fermés jusqu’à leur utilisation.
- Éviter de placer des emballages ouverts près des zones de lavage, des portes ouvertes ou des flux d’air chaud et humide.
- Fermer les contenants de prémélange immédiatement après le mélange.
- Inspecter la présence de grumeaux avant l’ajout, conformément aux règles qualité internes.
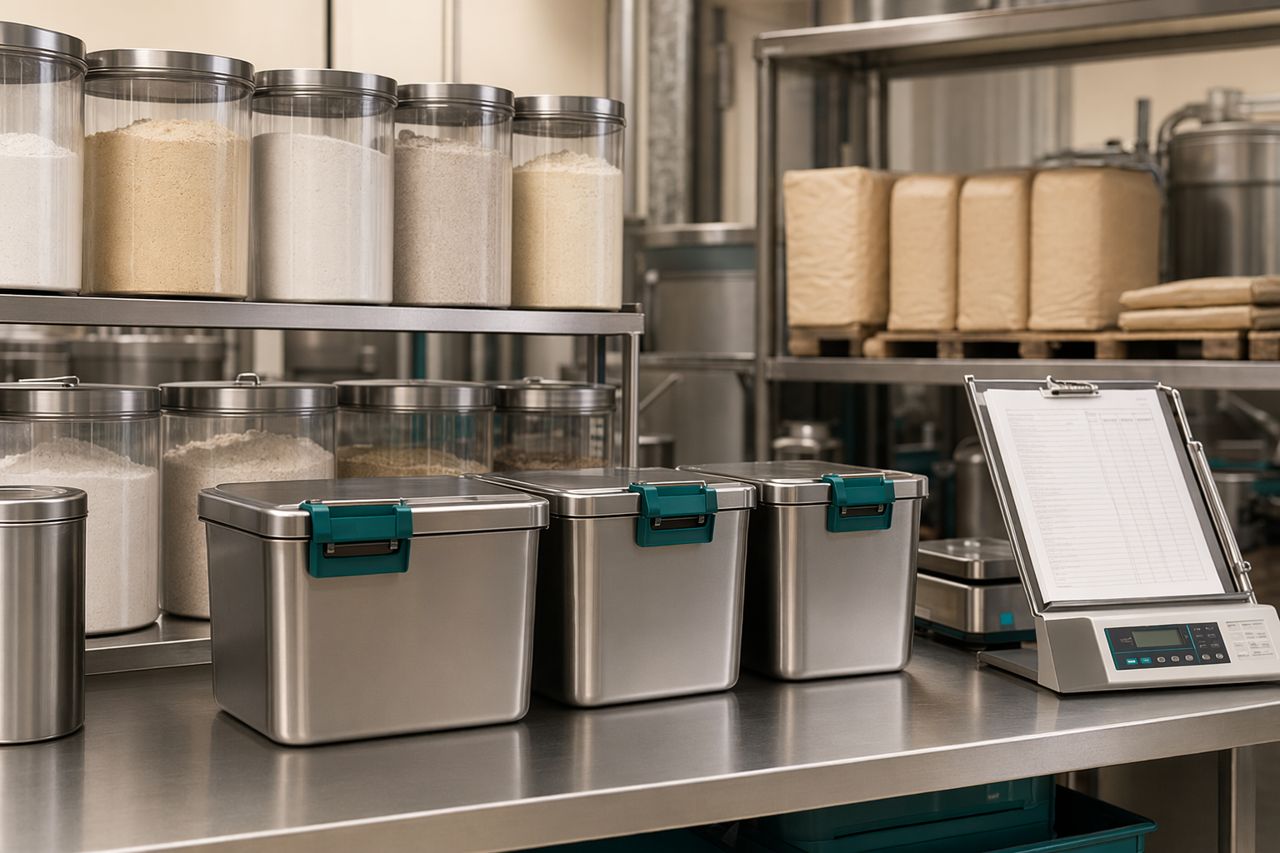
- Maintenir des conditions locales stables autour des postes de pesée et de prémélange.
- Définir des règles de décision pour les matières exposées, endommagées ou douteuses.
La salle de pesée et la zone de prémélange méritent la même rigueur que le mélangeur principal. De nombreux problèmes de lots commencent avant que les ingrédients n’atteignent l’équipement principal.
Précision de pesée et flux de travail opérateur
Les petits ajouts nécessitent un flux de travail qui prévient les erreurs. Les meilleurs systèmes rendent l’action correcte plus facile que l’action incorrecte.
Contrôles utiles
- Confirmation par code-barres ou vérification de lot lorsque disponible
- Pelles dédiées et contenants de transfert fermés
- Fiches de pesée claires ou dossiers de lot numériques
- Vérification indépendante pour les ajouts critiques
- Processus contrôlé de correction des sur-pesées ou sous-pesées
- Séparation physique des matières d’apparence similaire
- Réconciliation finale des pesées avant le chargement du mélangeur
Évitez de vous reposer uniquement sur la mémoire de l’opérateur. Un processus de pesée propre et répétable protège à la fois l’intention de formulation et la confiance du client.
Contrôles qualité qui soutiennent les décisions de production
Le contrôle qualité doit confirmer que le mélange est apte au conditionnement et qu’il restera probablement régulier pendant le transfert. Les bons contrôles dépendent du produit et du cahier des charges client, mais le plan qualité pratique doit couvrir l’identité, le poids, la dispersion et la stabilité de manutention.
Axes de contrôle qualité recommandés
- Statut des matières entrantes et libération des lots
- Complétude des enregistrements de prémélange
- Réconciliation des poids pour les micro-ingrédients
- État des tamis et intégrité des grilles lorsqu’ils sont utilisés
- Contrôle visuel des grumeaux, contaminations ou incohérences de couleur
- Homogénéité du mélange à l’aide d’un marqueur non confidentiel approuvé ou d’un indicateur interne
- Échantillonnage après vidange ou transfert lorsque le risque de ségrégation est élevé
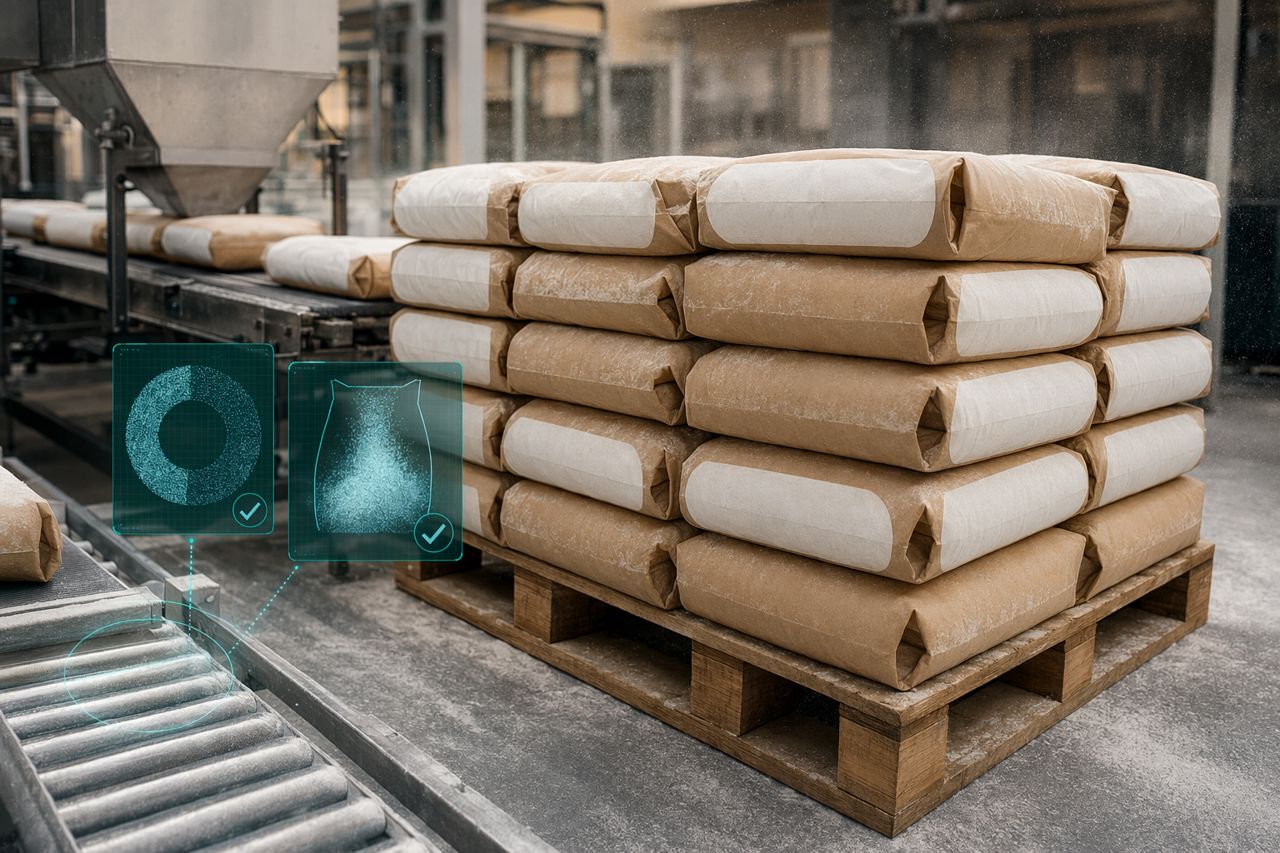
- Contrôle du poids des emballages et intégrité des soudures ou fermetures
- Stockage des échantillons de rétention dans des conditions définies
Ne placez pas toute votre confiance dans un seul échantillon prélevé au mélangeur. Le lieu d’échantillonnage est important. Si le produit est ensaché après une étape de transfert, incluez cette étape dans le plan de contrôle.
Modes de défaillance courants et corrections pratiques
Problème : tolérance de pâte variable chez le client
Les causes possibles en usine incluent une distribution irrégulière des micro-ingrédients, une séquence de prémélange non maîtrisée, une exposition à l’humidité ou une ségrégation pendant le conditionnement. Examinez le dossier de lot, le circuit de transfert et, si disponibles, les échantillons du début, du milieu et de la fin du conditionnement.
Problème : mouchetures visibles ou particules localisées
Vérifiez la compatibilité du support, l’état des tamis, le temps de prémélange, la formation de grumeaux et le point d’ajout. Confirmez que les micro-ingrédients n’ont pas été ajoutés sous forme de charge concentrée dans une zone à faible mouvement.
Problème : irrégularité d’écoulement au conditionnement
Examinez le contrôle de l’humidité, le comportement d’écoulement du support, la compaction des poudres, le temps de séjour en trémie et l’accumulation de fines. Confirmez que les reprises ne modifient pas la distribution granulométrique.
Problème : dérive de performance d’un client à l’autre
Vérifiez si différents SKU, formats d’emballage, circuits export ou durées de stockage modifient le profil de manutention. Une formule peut être stable sur un circuit et vulnérable sur un autre.
Support formulation pour les systèmes enzymatiques de boulangerie en vrac
Lorsqu’ils sélectionnent des systèmes enzymatiques pour la production de prémélanges, les acheteurs techniques ont besoin de plus qu’un nom de produit. Ils ont besoin d’une recommandation adaptée au procédé, qui tienne compte du circuit de mélange, de l’approche support, du comportement de pâte ciblé, de l’application client, du format d’emballage et des attentes de durée de conservation.
DoughVector accompagne les responsables formulation et les équipes achats avec des recommandations pratiques pour les prémélanges de boulangerie contenant des enzymes, notamment l’examen de compatibilité, les recommandations de manutention et des options d’approvisionnement prêtes à chiffrer pour les opérations industrielles de prémélanges.
Synthèse des contrôles pratiques
Pour un mélange fiable des micro-ingrédients :
- Utilisez un support qui reste compatible avec la base farineuse.
- Construisez un prémélange contrôlé avant l’ajout principal.
- Verrouillez la séquence d’ajout, le remplissage du mélangeur et la procédure de vidange.
- Validez au-delà du mélangeur lorsqu’un risque de ségrégation existe.
- Protégez les matières ouvertes et les prémélanges de l’humidité.
- Rendez les contrôles de pesée clairs, documentés et répétables.
- Alignez l’échantillonnage qualité sur le parcours réel en usine.
La valeur commerciale est simple : moins d’écarts de lot, une performance de pâte plus régulière chez les clients, des enquêtes de réclamation plus claires et une meilleure confiance lors du déploiement de programmes de prémélanges de boulangerie.
Demander un devis
Vous planifiez un nouveau système de prémélange ou vous réévaluez un circuit de mélange existant ? Demandez un devis pour des enzymes de boulangerie en vrac destinées aux fabricants de prémélanges, en indiquant votre type de prémélange, l’application cible, le format d’emballage et votre configuration de mélange actuelle.
Demander un devis