La variabilité de la farine est un problème de prémix avant de devenir un problème de boulangerie
Pour les fabricants de prémix de boulangerie, la farine est rarement une matière première constante. L’année de récolte, la sélection des flux de mouture, le taux d’extraction, les changements de fournisseur et les conditions de stockage peuvent tous modifier la manière dont la farine s’hydrate, se développe, fermente et tolère les contraintes du procédé.
La boulangerie observe généralement le symptôme : pâte collante, hauteur d’apprêt variable, mie serrée, faible développement au four ou mauvaise tenue au tranchage. L’usine de prémix, elle, voit le défi en amont : concevoir un améliorant de panification performant malgré des variations réalistes de farine, sans surcorriger la formule.
C’est là que la rigueur de formulation devient essentielle. Un système d’améliorant robuste ne consiste pas à modifier la recette à chaque changement de farine. Il définit les signaux farine réellement importants, les relie au comportement de la pâte et établit des plages d’ajustement maîtrisées pour les enzymes, oxydants, émulsifiants, agents réducteurs et supports.
Pour les acheteurs techniques qui s’approvisionnent en enzymes de boulangerie en vrac pour fabricants de prémix, la question pratique n’est pas simplement : « quelle enzyme fonctionne ? ». Elle est plutôt : « quel système enzymatique maintient la performance lorsque la qualité de la farine évolue ? »
Quelles variables de farine les usines de prémix doivent-elles surveiller ?
1. Quantité et qualité des protéines
Le taux de protéines donne une première indication utile, mais il ne prédit pas entièrement la force de la pâte. Deux farines présentant des taux de protéines similaires peuvent se comporter différemment si la qualité du gluten, la classe de blé ou l’historique de mouture diffèrent.
Les équipes prémix doivent surveiller :
- Le temps de développement de la pâte
- La stabilité au pétrissage
- La résistance au surpétrissage
- L’extensibilité par rapport à l’élasticité
- La tolérance à l’apprêt
- Le volume du pain fini et la résilience de la mie
Implication pour la formulation : Les farines plus fortes peuvent tolérer des systèmes favorisant l’extensibilité et la rétention des gaz. Les farines plus faibles peuvent nécessiter davantage de renforcement, un équilibre d’oxydation plus précis et une sélection enzymatique prudente afin d’éviter le relâchement de la pâte.
2. Amidon endommagé et absorption d’eau
L’amidon endommagé modifie la quantité d’eau absorbée par la farine et la vitesse à laquelle elle se lie pendant le pétrissage. Il influence également la disponibilité des sucres fermentescibles et le caractère collant de la pâte.
Lorsque l’amidon endommagé augmente, les usines peuvent observer :
- Une demande d’absorption plus élevée
- Une hydratation plus rapide
- Une augmentation du caractère collant
- Une fenêtre de manipulation plus courte
- Une sensibilité accrue à l’équilibre amylasique
Implication pour la formulation : Les systèmes enzymatiques doivent soutenir le volume et la coloration de la croûte sans générer une mollesse ou un gommage excessifs. L’améliorant doit être évalué avec des niveaux d’eau réalistes, et pas uniquement avec un ajout d’eau fixe en laboratoire.
3. Potentiel amylasique natif et influence de la germination
Une farine présentant un comportement amylasique natif élevé peut produire une pâte qui fermente rapidement, se ramollit trop tôt ou donne, après cuisson, une mie collante. Un comportement amylasique natif faible peut entraîner une fermentation lente, une croûte pâle et un volume réduit.
Les usines de prémix doivent suivre la tendance plutôt que de s’appuyer sur une seule valeur de certificat. L’essentiel est de comprendre comment la farine se comporte dans un système pâteux, dans les conditions de procédé du client.
Implication pour la formulation : Le choix de l’alpha-amylase et sa plage d’incorporation doivent être construits autour du risque farine. Une base farine large peut nécessiter un système conservateur qui protège la structure de la mie tout en améliorant la libération de sucres fermentescibles.
4. Cendres, taux d’extraction et impact du son
Les farines à taux d’extraction plus élevé et les farines contenant davantage de son influencent l’absorption d’eau, le développement du gluten, le comportement fermentaire et l’aspect de la mie. Les fines particules de son peuvent perturber la continuité du gluten et réduire le volume du pain.
Implication pour la formulation : Les xylanases et les systèmes enzymatiques de soutien peuvent améliorer la répartition de l’eau et l’usinabilité de la pâte, mais la formulation doit rester mesurée. Une correction excessive peut faire passer la pâte d’un état tolérant à un état collant, en particulier sur les lignes à grande vitesse.
5. Granulométrie et comportement d’écoulement de la farine
Les usines de prémix se concentrent souvent sur la fonctionnalité de la farine, mais son comportement d’écoulement compte également. La distribution granulométrique affecte le mélange, l’empoussièrement, la charge sur support, le risque de ségrégation et la dispersion des micro-ingrédients.
Points à surveiller :
- Mauvaise vidange des silos ou des sacs
- Variation du comportement de remplissage du mélangeur
- Excès de poussière lors du chargement
- Changements de densité du prémix
- Micro-dispersion irrégulière dans le mélange fini
Implication pour la formulation : La performance enzymatique commence par une distribution physique homogène. Le choix du support, la stratégie de prémélange et la validation du mélange sont aussi importants que la fonction biochimique de l’enzyme.
Traduire les données farine en conception d’améliorant de panification
Un système de suivi utile relie les signaux farine aux décisions de formulation. L’objectif n’est pas de créer un nouvel améliorant pour chaque livraison de farine. L’objectif est de définir des plages de formulation maîtrisées qui maintiennent le comportement de la pâte dans une fenêtre de transformation exploitable.
Construire autour des résultats procédé
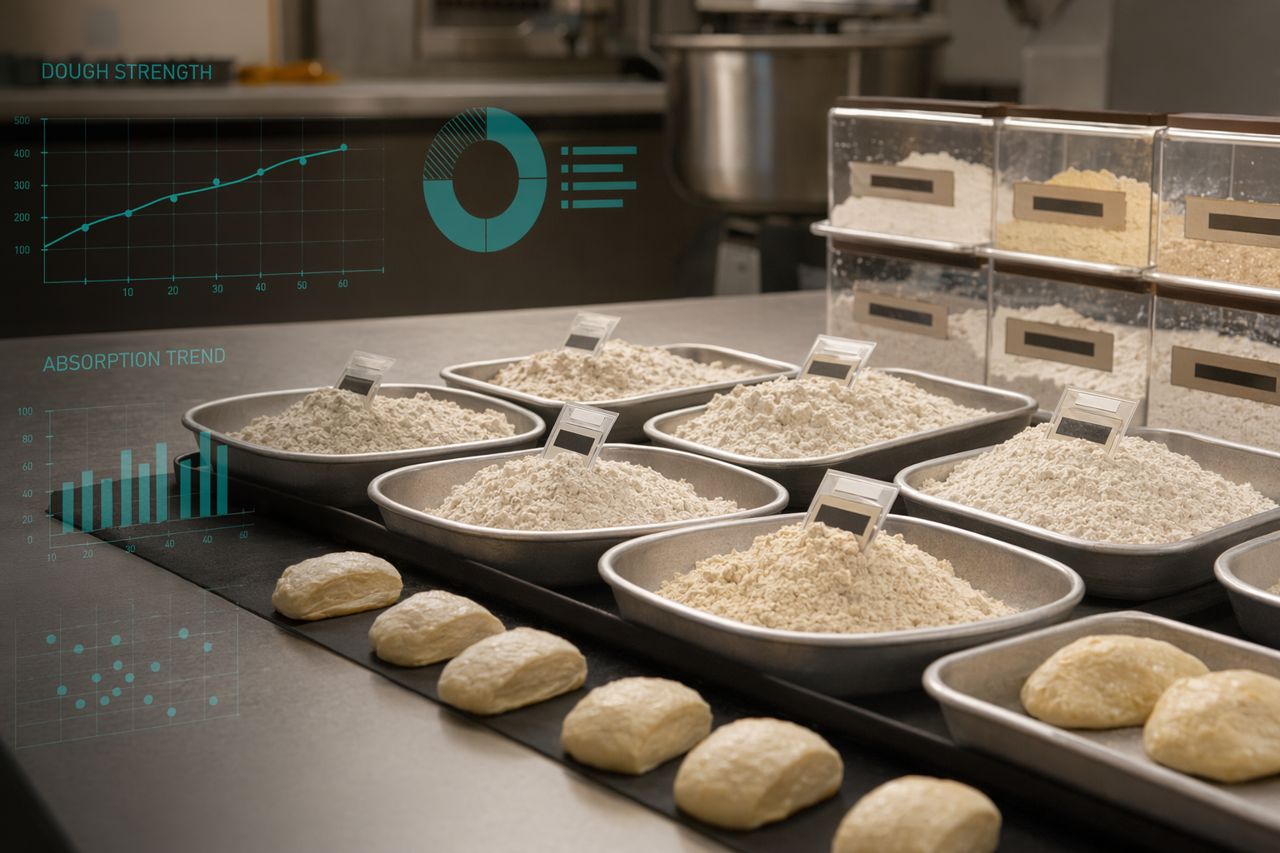
La formulation des prémix doit être évaluée par rapport à des résultats de boulangerie mesurables :
- Plage d’absorption d’eau
- Profil de développement de la pâte
- Tolérance au pétrissage
- Comportement au diviseur et à la façonneuse
- Stabilité de la hauteur d’apprêt
- Développement au four
- Régularité du volume des pains
- Moelleux de la mie pendant la durée de conservation
- Performance au tranchage et à l’ensachage
Ces résultats sont plus faciles à valider par les boulangeries industrielles que des allégations isolées sur les ingrédients.
Utiliser les systèmes enzymatiques comme outils d’équilibre, pas comme solutions uniques
Dans les améliorants de panification, les enzymes agissent rarement isolément. Amylases, xylanases, lipases, protéases, glucose oxydase et autres systèmes fonctionnels peuvent interagir avec les oxydants, les émulsifiants, l’acide ascorbique, les matières grasses, les sucres et les temps de procédé.
Un package enzymatique robuste doit être sélectionné pour :
- Sa performance face aux variations de farine
- Sa compatibilité avec le support du prémix
- Sa stabilité pendant le stockage et la distribution
- De faibles niveaux de poussière et une manipulation propre
- Une dispersion prévisible en mélange à sec
- Sa tolérance aux différences de procédés chez les clients
Éviter la surformulation
Le risque le plus courant n’est pas la sous-formulation. C’est la création d’un améliorant qui paraît excellent sur une farine donnée, mais devient trop agressif sur une autre.
Les signes de surcorrection incluent :
- Une pâte qui devient collante en fin de pétrissage
- Une extensibilité excessive avec une faible reprise
- Un grand volume mais une mie fragile
- Un aspect gommeux après refroidissement
- Une sensibilité accrue au temps d’apprêt
- Une performance de tranchage variable
Les usines de prémix doivent définir un défi farine « limite haute sûre » et tester l’améliorant dans ces conditions avant sa mise en marché.
Contrôles de fabrication des prémix qui affectent la performance enzymatique
Même le meilleur système enzymatique peut décevoir si le mélange à sec n’est pas régulier. Pour la production de prémix en vrac, la performance dépend à la fois de la formulation et de la rigueur de fabrication.
Sélection du support
Les supports influencent l’écoulement, la poussière, la dispersion et la protection des enzymes. Un bon système de support doit correspondre à la densité cible du prémix et réduire la ségrégation pendant le transfert, le conditionnement et le transport.
Stratégie de prémélange
Les ingrédients fonctionnels à faible taux d’incorporation nécessitent un prémélange maîtrisé avant d’entrer dans le lot principal. Cela réduit les points chauds et aide le prémix fini à fournir une performance pâteuse répétable.
Séquence de chargement du mélangeur
L’ordre de chargement peut affecter la distribution des micro-ingrédients. Les minéraux denses, poudres fines, supports farineux et préparations enzymatiques doivent être introduits selon une séquence favorisant une dispersion uniforme, sans surmélange ni perte par poussière.
Humidité et stockage
L’exposition à l’humidité peut modifier l’écoulement du prémix, son comportement de mottage et la stabilité des ingrédients. Les usines doivent surveiller les conditions d’entrepôt, l’intégrité des emballages et la durée de stockage pour chaque famille de produits finis.
Vérification des lots
Le prémix fini doit être contrôlé par des essais pratiques de panification, et pas uniquement par une revue documentaire. Un petit test de pâte permet souvent de détecter les problèmes de dispersion ou de formulation plus tôt que les réclamations clients.
Un cadre de suivi pratique
Les fabricants de prémix peuvent garder un système simple en séparant les données farine en trois niveaux de décision.
Niveau 1 : contrôles critiques pour la libération
Ce sont les signaux susceptibles de bloquer ou de réorienter l’utilisation d’une formulation :
- Changement majeur de fournisseur ou de récolte
- Comportement anormal de la force de pâte
- Variation inhabituelle de l’absorption d’eau
- Indices forts d’un comportement lié à la germination
- Problème important d’écoulement ou de mélange
Niveau 2 : contrôles d’ajustement de formulation
Ces signaux peuvent déclencher un ajustement de formule maîtrisé :
- Changement modéré de la stabilité au pétrissage
- Évolution constante de l’extensibilité
- Tolérance à l’apprêt plus faible
- Tendance à la baisse du volume des pains
- Dérive du moelleux de la mie
Niveau 3 : suivi des tendances
Ces signaux aident à améliorer les décisions futures d’achat et de formulation :
- Profils saisonniers des fournisseurs
- Dérive de performance liée au stockage
- Regroupements de réclamations clients
- Variation d’un mélange à l’autre selon la ligne
- Densité et comportement d’écoulement du prémix fini
Questions à poser aux fournisseurs d’enzymes
Lors de l’évaluation de partenaires enzymatiques pour la fabrication d’améliorants de panification, les acheteurs techniques doivent poser des questions liées à la réalité de l’usine :
- Comment le système enzymatique se comporte-t-il avec des profils de farine faibles, équilibrés et forts ?
- Quels résultats procédé devons-nous observer en premier : absorption, tolérance, volume, moelleux de la mie ou comportement pendant la durée de conservation ?
- Comment la matière doit-elle être incorporée dans un prémix sec afin de réduire le risque de ségrégation ?
- Quelles options de support et d’emballage conviennent à la manutention en vrac ?
- Comment structurer des essais de panification comparatifs pour la validation client ?
- Quelle logique d’ajustement est recommandée lorsque la farine sort de la plage normale ?
La bonne réponse doit être pratique, et non théorique. Elle doit aider les responsables formulation à protéger la régularité des lots tout en donnant aux équipes commerciales un discours technique fiable.
Conclusion
La variabilité de la farine ne peut pas être éliminée, mais elle peut être maîtrisée. Pour les usines de prémix, les systèmes d’améliorants de panification les plus solides reposent sur un suivi clair de la farine, une sélection enzymatique maîtrisée, un mélange à sec rigoureux et des essais de panification liés aux conditions de procédé du client.
Si votre équipe développe ou ajuste des systèmes d’améliorants de panification pour un approvisionnement en farine variable, DoughVector peut vous aider à examiner l’application cible et à recommander des options enzymatiques en vrac pour la fabrication de prémix secs.
Demander un devis via le formulaire du site en indiquant votre type de produit, le procédé de boulangerie cible, vos préoccupations concernant la variation de farine et le format d’emballage souhaité.