Mezclado en seco de microingredientes en premezclas de panadería: controles prácticos en planta
Para un fabricante de premezclas de panadería, la consistencia se construye antes de que el cliente llegue siquiera a hidratar la mezcla. La base de harina, los mejorantes, las enzimas, los emulsionantes, los minerales y los microingredientes funcionales deben llegar a la bolsa final con una distribución predecible, un flujo estable y bajo riesgo de segregación.
Esta guía cubre controles prácticos para el mezclado en seco de microingredientes, incluidas las enzimas de panadería a granel para fabricantes de premezclas, sin depender de datos confidenciales de enzimas ni de métodos intensivos de laboratorio. El enfoque está en la ejecución en planta: secuencia, soportes, humedad, manipulación durante la transferencia y puntos de control de QA que protegen la repetibilidad del lote.
Por qué es importante el control de microingredientes
Los microingredientes suelen ser componentes de baja dosificación, pero su impacto en el proceso es alto. Una distribución desigual puede manifestarse más tarde como tolerancia variable de la masa, respuesta de fermentación inconsistente, volumen irregular o quejas de clientes difíciles de rastrear hasta un único paso de producción.
Para los equipos de premezclas, el objetivo no es solo pesar con precisión. El objetivo es una entrega controlada a lo largo de toda la ruta:
- Recepción y preparación
- Pesaje y premezclado
- Mezclado principal
- Descarga y transferencia
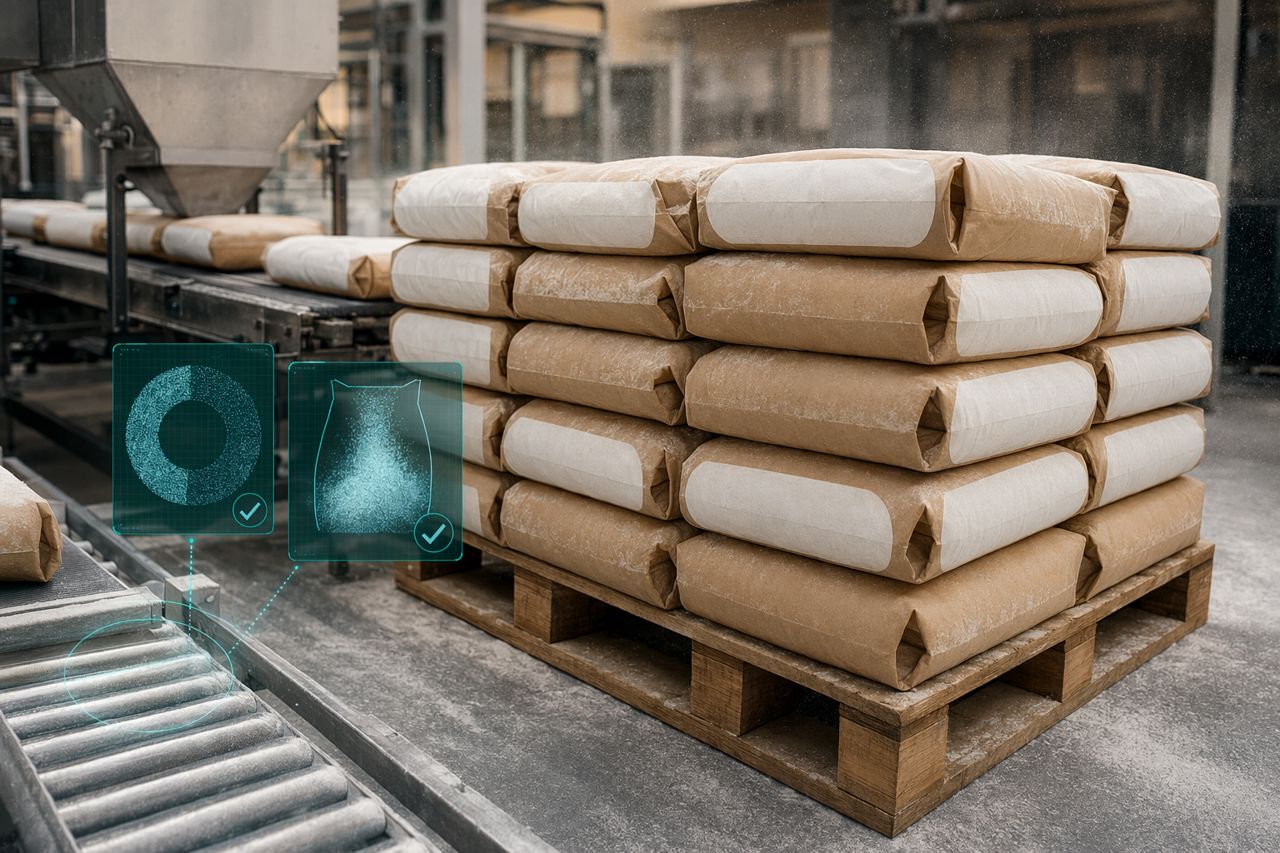
- Envasado
- Paletizado y transporte
- Manipulación y uso por parte del cliente
Una mezcla que parece uniforme en la mezcladora aún puede segregarse durante la descarga, la transferencia neumática, la vibración o el llenado de bolsas. El control práctico comienza diseñando el sistema de microingredientes en función de la ruta de fábrica, no solo de la fórmula.
Empiece con la estrategia de soporte adecuada
Un soporte ayuda a que los ingredientes de baja inclusión se distribuyan de forma más predecible dentro de una masa mayor de premezcla. En las premezclas de panadería, las consideraciones habituales para el soporte incluyen compatibilidad con la base de harina, comportamiento de las partículas, fluidez, sensibilidad a la humedad, neutralidad de olor y adecuación al etiquetado.
Lista de verificación para la selección del soporte
Utilice un soporte que respalde el desempeño de la premezcla terminada, no solo el paso de dosificación:
- Compatibilidad de partículas: Evite un soporte que se separe rápidamente de la base de harina durante la vibración o la descarga.
- Comportamiento de flujo: Elija un soporte que favorezca una alimentación constante y evite la formación de puentes en tolvas pequeñas.
- Perfil de humedad: Seleccione un material que no atraiga humedad excesiva hacia ingredientes sensibles.
- Neutralidad sensorial: Evite soportes que aporten olor, cambios de color o notas no deseadas.
- Adecuación al proceso: Confirme que el soporte funcione con su tipo de mezcladora, nivel de llenado y método de descarga.
- Adecuación regulatoria y de etiquetado: Confirme su aceptabilidad para el mercado objetivo y la especificación del cliente.
Un soporte que funciona bien en un frasco de laboratorio puede comportarse de manera diferente en una mezcladora de cinta, un contenedor o una línea de envasado. Valídelo bajo condiciones reales de manipulación siempre que sea posible.
Construya una premezcla controlada antes de la mezcla principal
Para los microingredientes, la adición directa al lote principal puede funcionar, pero aumenta la sensibilidad al punto de adición, la carga de la mezcladora y el momento de intervención del operador. Una premezcla controlada reduce el riesgo al diluir los microingredientes antes de que entren en la masa completa de la premezcla.
Secuencia práctica de premezclado
Un enfoque típico en planta:
- Confirme la identidad del material y el estado del lote antes de prepararlo.
- Pese los microingredientes mediante un procedimiento controlado para pequeñas cantidades.
- Añada el soporte seleccionado o una fracción de harina al recipiente de premezclado.
- Añada los microingredientes gradualmente para evitar concentraciones localizadas.
- Mezcle la premezcla según el estándar definido por la planta.
- Proteja la premezcla de la humedad, la exposición abierta y el contacto cruzado.
- Añada la premezcla a la mezcladora principal en un punto repetible del ciclo.
La premezcla debe tratarse como un intermedio controlado, no como material suelto de adición manual. Etiquétela, ciérrela, prepárela de forma clara y defina la condición máxima de retención según su sistema de calidad.
La secuencia importa en la mezcladora principal
La secuencia de mezclado debe reducir los puntos de alta concentración y favorecer la dispersión. En muchas plantas de premezclas de panadería, primero se incorpora la harina base o una fracción de soporte, seguida de los microingredientes premezclados y, después, el resto de ingredientes principales. La mejor secuencia depende de la geometría del equipo, el nivel de llenado y la ruta de descarga.
Variables de secuencia que deben fijarse
- Tipo de mezcladora: de cinta, de paletas, de rejas, cónica u otra configuración
- Nivel de llenado y rango de tamaño de lote
- Punto de adición de la premezcla
- Orden de los componentes principales y secundarios
- Tiempo de mezclado antes y después de la adición de microingredientes
- Velocidad del agitador o ajuste operativo definido por la planta
- Orden de descarga y procedimiento de limpieza de residuos
Evite cambios no controlados entre turnos. Incluso cuando la fórmula no cambia, un momento de adición distinto o una carga diferente de la mezcladora pueden generar un desempeño distinto en la bolsa terminada.
Gestione la segregación después del mezclado
El riesgo de segregación aumenta cuando las partículas difieren en tamaño, densidad, forma, textura superficial o comportamiento de flujo. Puede ocurrir durante:
- Descargas prolongadas
- Altura de caída hacia contenedores o bolsas
- Transferencia neumática
- Vibración durante el envasado
- Movimiento de contenedores parcialmente llenos
- Adición de reproceso
- Retención prolongada antes del envasado
Formas prácticas de reducir la segregación
- Minimice la altura de caída innecesaria cuando sea posible.
- Mantenga rutas de transferencia consistentes entre la validación y la producción.
- Evite tiempos largos de retención en tolvas cuando las partículas finas y gruesas puedan estratificarse.
- Utilice procedimientos de descarga controlados en lugar de descargas intermitentes agresivas.
- Valide la mezcla después del paso real de transferencia, no solo dentro de la mezcladora.
- Revise cuidadosamente los circuitos de reproceso, porque los finos pueden concentrarse en el material retornado.
La uniformidad de la mezcla solo es útil si sobrevive a la ruta de manipulación. Los controles de QA deben reflejar la ruta que el producto realmente sigue.
Controle la humedad y la exposición de materiales abiertos
Las plantas de premezclas de panadería suelen manejar polvos que responden de forma diferente a la humedad ambiental. La humedad puede afectar la fluidez, la formación de grumos, el apelmazamiento y la manipulación de microingredientes sensibles. En sistemas que contienen enzimas, el enfoque práctico es protegerlos de exposiciones evitables, no aplicar pruebas innecesariamente complejas.
Controles de humedad en planta
- Mantenga los envases sensibles sellados hasta su uso.
- Evite preparar envases abiertos junto a zonas de lavado, puertas abiertas o corrientes de aire cálido y húmedo.
- Cierre los recipientes de premezcla inmediatamente después del mezclado.
- Inspeccione la presencia de grumos antes de la adición según las reglas internas de calidad.
- Mantenga condiciones locales estables alrededor de las estaciones de pesaje y premezclado.
- Defina reglas de disposición para materiales expuestos, dañados o dudosos.
La sala de pesaje y el área de premezclado merecen la misma disciplina que la mezcladora principal. Muchos problemas de lote comienzan antes de que los ingredientes lleguen al equipo primario.
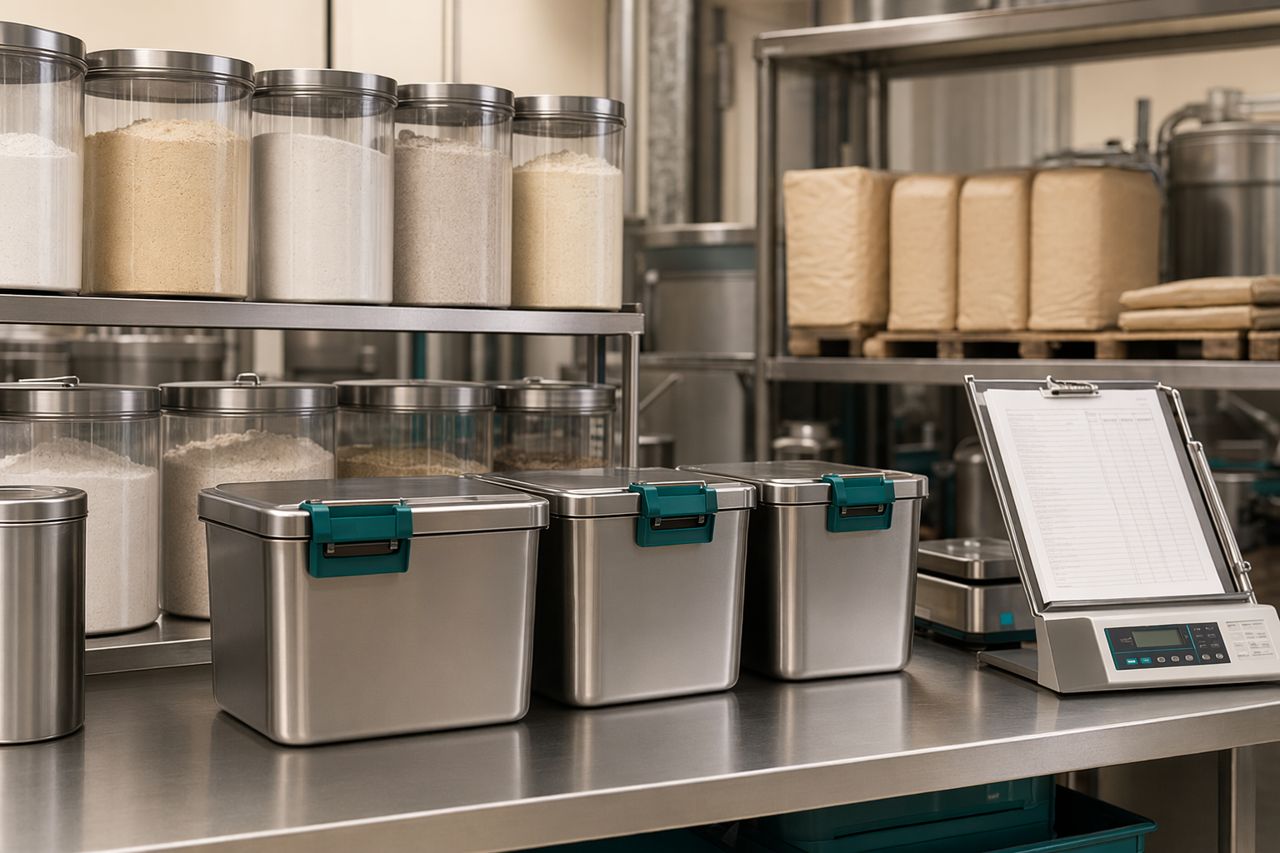
Precisión de pesaje y flujo de trabajo del operador
Las pequeñas adiciones necesitan un flujo de trabajo que prevenga errores. Los mejores sistemas hacen que la acción correcta sea más fácil que la incorrecta.
Controles útiles
- Confirmación por código de barras o lote cuando esté disponible
- Cucharas dedicadas y recipientes de transferencia cerrados
- Hojas de pesaje claras o registros digitales de lote
- Verificación independiente para adiciones críticas
- Proceso controlado de corrección para sobrepesos o faltantes de peso
- Separación física de materiales de aspecto similar
- Conciliación del pesaje terminado antes de cargar la mezcladora
Evite depender solo de la memoria del operador. Un proceso de pesaje limpio y repetible protege tanto la intención de la formulación como la confianza del cliente.
Controles de QA que respaldan las decisiones de producción
QA debe confirmar que la mezcla es apta para el envasado y que probablemente permanecerá consistente durante la transferencia. Los controles adecuados dependen del producto y de la especificación del cliente, pero el plan práctico de calidad debe cubrir identidad, peso, dispersión y estabilidad de manipulación.
Áreas recomendadas de enfoque de QA
- Estado de los materiales entrantes y liberación de lotes
- Integridad del registro de premezcla
- Conciliación de peso para microingredientes
- Estado del tamiz e integridad de la malla cuando se utilicen
- Revisión visual de grumos, contaminación o inconsistencia de color
- Uniformidad de mezcla usando un marcador no confidencial aprobado o un indicador interno
- Muestreo después de la descarga o transferencia cuando el riesgo de segregación sea alto
- Control de peso del envase e integridad del sellado
- Almacenamiento de muestras de retención bajo condiciones definidas
No deposite toda la confianza en una sola muestra de la mezcladora. La ubicación del muestreo importa. Si el producto se envasa después de un paso de transferencia, incluya ese paso en el plan de control.
Modos de falla comunes y correcciones prácticas
Problema: tolerancia de masa variable en el cliente
Las posibles causas de planta incluyen distribución desigual de microingredientes, secuencia de premezclado no controlada, exposición a la humedad o segregación durante el envasado. Revise el registro de lote, la ruta de transferencia y las muestras del inicio, mitad y final del envasado cuando estén disponibles.
Problema: puntos visibles o partículas localizadas
Revise la compatibilidad del soporte, el estado del tamiz, el tiempo de premezclado, la formación de grumos y el punto de adición. Confirme que los microingredientes no se hayan añadido como una carga concentrada en una zona de bajo movimiento.
Problema: inconsistencia de flujo durante el envasado
Revise el control de humedad, el comportamiento de flujo del soporte, la compactación del polvo, el tiempo de residencia en tolva y la acumulación de finos. Confirme que el reproceso no esté cambiando la distribución de partículas.
Problema: deriva de desempeño entre clientes
Revise si distintos SKU, tamaños de envase, rutas de exportación o duraciones de almacenamiento están cambiando el perfil de manipulación. Una fórmula puede ser estable en una ruta y vulnerable en otra.
Soporte de formulación para sistemas de enzimas de panadería a granel
Al seleccionar sistemas enzimáticos para la producción de premezclas, los compradores técnicos necesitan más que un nombre de producto. Necesitan una recomendación adecuada al proceso que considere la ruta de mezclado, el enfoque de soporte, el comportamiento objetivo de la masa, la aplicación del cliente, el formato de envasado y las expectativas de vida útil.
DoughVector apoya a responsables de formulación y equipos de compras con orientación práctica para premezclas de panadería que contienen enzimas, incluida la revisión de compatibilidad, recomendaciones de manipulación y opciones de suministro listas para cotización para operaciones industriales de premezclas.
Resumen de controles prácticos
Para un mezclado fiable de microingredientes:
- Use un soporte que siga siendo compatible con la base de harina.
- Construya una premezcla controlada antes de la adición principal.
- Fije la secuencia de adición, el llenado de la mezcladora y el procedimiento de descarga.
- Valide más allá de la mezcladora cuando exista riesgo de segregación.
- Proteja los materiales abiertos y las premezclas de la humedad.
- Haga que los controles de pesaje sean claros, documentados y repetibles.
- Alinee el muestreo de QA con la ruta real de fábrica.
El valor comercial es directo: menos desviaciones de lote, desempeño más consistente de la masa del cliente, investigaciones de quejas más claras y mayor confianza al escalar programas de premezclas de panadería.
Solicitar una cotización
¿Está planificando un nuevo sistema de premezcla o revisando una ruta de mezclado existente? Solicite una cotización para enzimas de panadería a granel destinadas a fabricantes de premezclas e incluya su tipo de premezcla, aplicación objetivo, formato de envasado y configuración actual de mezclado.
Solicitar una cotización